 English
 Português do Brasil
 Español
 简体中文
A expansão acelerada do etanol de milho no Brasil transformou a matriz energética nacional. Em menos de uma década, a produção saltou de cerca de 520 milhões de litros na safra 2017/18 para mais de 8,19 bilhões de litros na safra 2024/25 apenas na região Centro-Sul, representando atualmente cerca de 25% de todo o etanol produzido no país . Com projeções indicando que o etanol de milho pode alcançar 30% do mix total até 2026/27 , a exigência técnica sobre as plantas industriais atingiu um novo patamar.
Enquanto os holofotes frequentemente se concentram nas etapas de fermentação, destilação e cogeração, a etapa de moagem permanece como o ponto de partida silencioso que define o teto de rendimento de toda a planta. Um grão mal moído compromete a hidrólise enzimática, reduz a conversão de amido em açúcares fermentescíveis e eleva o consumo energético nas etapas subsequentes .
Este artigo apresenta os fundamentos técnicos da moagem industrial aplicada ao etanol de cereais pelo processo dry-milling (moagem a seco) e analisa como a escolha e o dimensionamento da torre de moagem impactam diretamente o resultado operacional e a segurança da usina.
Por Que a Moagem é a Etapa Mais Subestimada do Processo
No processo dry-milling, predominante nas usinas brasileiras de etanol de milho, o grão inteiro é moído antes de seguir para a liquefação e sacarificação. A granulometria resultante determina fatores críticos para a viabilidade econômica da planta:
•Superfície de contato enzimático: Partículas menores expõem mais amido à ação das enzimas alfa-amilase (na liquefação) e glucoamilase (na sacarificação), acelerando a conversão em glicose .
•Eficiência de hidrólise e rendimento: Uma distribuição granulométrica homogênea evita que partículas grossas passem subprocessadas. Estudos demonstram que a redução da granulometria de uma peneira de 8 mm para 5 mm pode aumentar o rendimento de etanol em aproximadamente 8% (cerca de 33 litros adicionais por tonelada de milho processada) .
•Consumo energético e reologia: A moagem excessivamente fina eleva exponencialmente o consumo de energia dos moinhos e pode gerar problemas reológicos no mosto (aumento excessivo de viscosidade), dificultando o bombeamento e a agitação . O ponto ótimo é um rigoroso equilíbrio técnico.
•Qualidade dos coprodutos: A granulometria influencia diretamente a qualidade do DDG/DDGS (Distillers Dried Grains with Solubles) destinado à nutrição animal, impactando seu valor de revenda. Cada tonelada de milho processada gera cerca de 218 kg de DDG/DDGS .
A faixa granulométrica ideal para etanol de milho situa-se geralmente entre 0,5 mm e 1,2 mm, com distribuição controlada para minimizar finos (<0,3 mm) e grossos (>2,0 mm).
Desafios Específicos do Milho Brasileiro
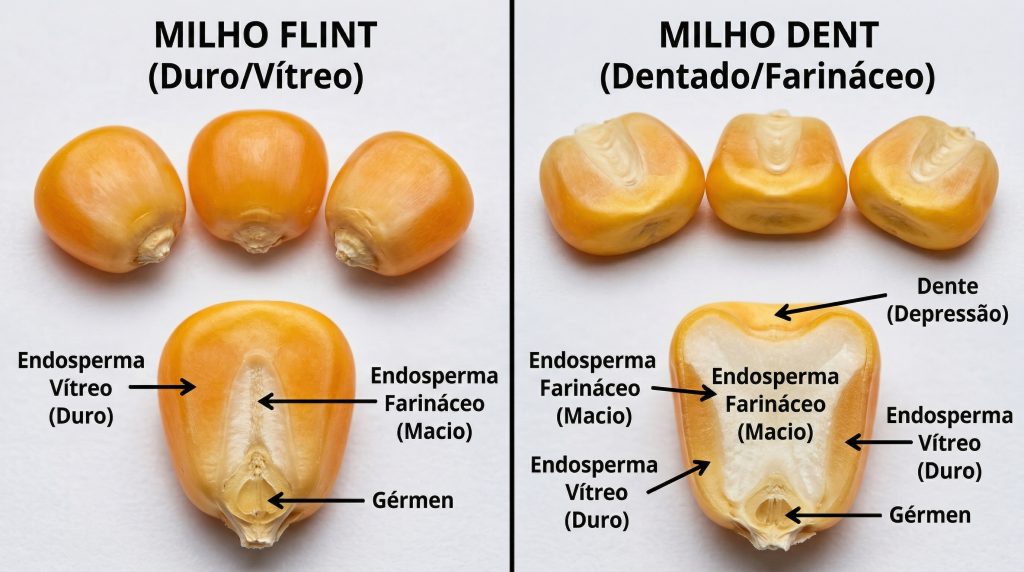
O milho cultivado no Brasil (predominantemente safrinha) apresenta características distintas do milho norte-americano, e essas diferenças impactam diretamente a engenharia de moagem:
| Feature | Milho Brasileiro (Flint / Duro) | Milho Americano (Dent / Dentado) |
| Endosperma vítreo | ~73% | ~48% |
| Dureza do grão | Alta | Moderada |
| Resistência à moagem | Maior | Menor |
| Desgaste de componentes | Acelerado | Normal |
A predominância do milho tipo flint no Brasil — caracterizado por um endosperma contínuo, denso e altamente vítreo — exige equipamentos de moagem dimensionados para um esforço mecânico significativamente maior. A matriz proteica que envolve os grânulos de amido no milho flint é mais resistente, demandando maior energia de fragmentação.
Usinas que importam parâmetros operacionais de referências norte-americanas sem essa adequação enfrentam problemas recorrentes de manutenção, granulometria irregular e queda de rendimento. É imperativo o uso de martelos de liga especial e peneiras de alta durabilidade, ou a adoção de tecnologias de compressão mais eficientes.
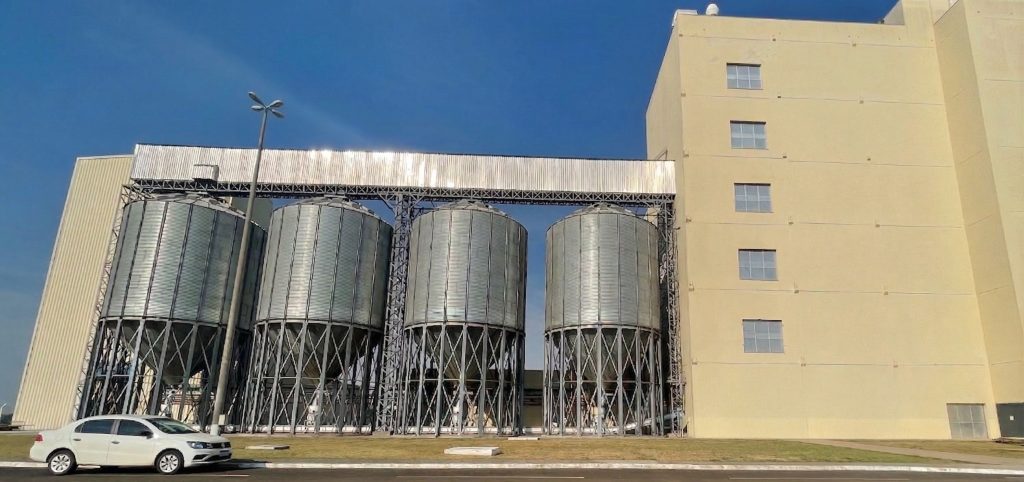
Uma torre de moagem para etanol de milho não é um equipamento isolado; é um sistema integrado que contempla múltiplas operações unitárias. O Grupo Idugel desenvolveu soluções específicas para otimizar cada uma dessas etapas:
1. Armazenagem e Recepção Segura
O processo inicia-se nos Silos de Processo e Moegas, que garantem o armazenamento intermediário e o pulmão necessário para a operação contínua da torre. Na recepção, a utilização de Despedradores Idugel é a primeira linha de defesa, removendo pedras e impurezas pesadas por diferença de densidade, protegendo os equipamentos subsequentes.
2. Pré-Limpeza: A Máquina Combinada
A remoção de impurezas (palha, pedras, metais, grãos quebrados) antes da moagem é inegociável para proteger os moinhos contra danos catastróficos. O diferencial tecnológico da Idugel é a utilização de Máquinas Combinadas de Limpeza (Multinator).
Ao invés de utilizar múltiplos equipamentos separados, a máquina combinada integra peneiração, despedragem e canal de aspiração em um único chassi. Isso resulta em uma redução drástica do espaço físico (footprint) da torre, diminui os pontos de transferência de produto (reduzindo a geração de pó) e simplifica a manutenção. O sistema conta com caixas de peneiração suspensas sobre coxins de borracha e limpeza automática das telas. Para proteção adicional contra metais ferrosos, Separadores Magnéticos de alta potência são instalados estrategicamente antes da entrada dos moinhos.
3. Transporte Interno: Elevadores, Roscas e Correntes Autolimpantes
O transporte do milho em grão e do produto moído dentro da torre é um ponto crítico para a segurança e higiene. A Idugel domina todas as tecnologias de movimentação:
•Elevadores de Canecas: Projetados para o transporte vertical eficiente do grão entre as etapas, com dimensionamento rigoroso para evitar quebra do milho e minimizar a geração de pó.
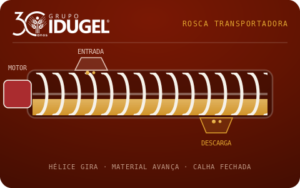
•Roscas Transportadoras: Soluções robustas para transporte horizontal e inclinado, ideais para dosagem e movimentação em espaços restritos.
•Transportadores a Corrente (Linha Titanium e Bulk Flow): O grande diferencial técnico da Idugel. Hermeticamente fechados, eliminam o derramamento de produto e a suspensão de pó no ambiente.
O grande diferencial técnico reside no sistema autolimpante com raspadores em UHMW (Polietileno de Ultra-Alto Peso Molecular). O UHMW possui uma resistência à abrasão até 10 vezes superior à do aço inoxidável e um coeficiente de atrito extremamente baixo . Combinado com correntes de elos elípticos em aço especial, este sistema evita o acúmulo de resíduos no fundo do transportador, previne a contaminação cruzada e suporta a alta abrasividade do milho flint brasileiro com durabilidade excepcional.
| Propriedade do UHMW | Valor / Vantagem |
| Resistência à abrasão vs. aço carbono | 7x superior |
| Resistência à abrasão vs. aço inox | 10x superior |
| Coeficiente de atrito | Muito baixo (autolubrificante) |
| Absorção de umidade | Praticamente nula |
| Aprovação para contato com alimentos | FDA |
| Absorção de ruído | Excelente |
O Grupo Idugel possui mais de 10.000 metros de transportadores a corrente instalados em todo o Brasil, atendendo clientes como Ambev, Cooperativa Agrária, Moinho Paulista, Zeppelin Systems LA, Ocrim S.A., entre outros.
4. Dosagem Controlada
A alimentação dos moinhos deve ser perfeitamente uniforme para evitar sobrecargas e garantir a granulometria correta. Os Dosadores e Alimentadores Horizontais Idugel garantem o controle preciso de vazão, integrados ao sistema de automação (CLP) da planta.
5. Moagem Primária: O Coração do Sistema
A redução granulométrica principal é realizada por Moinhos de Martelos ou Moinhos de Rolos. A escolha entre as tecnologias depende da capacidade desejada, do tipo de milho processado e da estratégia de investimento (CAPEX vs. OPEX).
7. Sistemas de Aspiração e Controle Ambiental
Coletores de pó e sistemas de aspiração mantêm o ambiente seguro e recuperam finos para reincorporação ao processo. Esta etapa é um fator crítico para a prevenção de explosões e conformidade com normas de segurança.
Comparativo Técnico: Moinho de Martelos vs. Moinho de Rolos
A decisão tecnológica central na torre de moagem reside na escolha do princípio de fragmentação. Abaixo, apresentamos um comparativo técnico detalhado :
| Parâmetro Técnico | Moinho de Martelos | Moinho de Rolos (Banco de Cilindros) |
| Princípio Físico | Impacto (Rotor a 1500-3600 rpm) | Compressão e Cisalhamento (100-300 rpm) |
| Consumo Energético | 10 a 16 kWh/ton (até 25 kWh/ton em milho duro) | 8 a 12 kWh/ton (Economia de 15% a 25%) |
| Controle Granulométrico | Faixa ampla (CV de 25-40%) | Alta precisão (CV de 10-20%) |
| Geração de Finos (<0,5mm) | 15% a 25% | 5% a 12% |
| Aquecimento do Produto | 30°C a 50°C | 10°C a 20°C |
| Manutenção (Desgaste) | Troca de martelos a cada 200-500 horas | Recondicionamento de rolos a cada 2.000-5.000 horas |
| Investimento Inicial (CAPEX) | Menor | Maior |
| Custo Operacional (OPEX) | Maior (Energia e paradas frequentes) | Menor (Payback estimado em 2 a 4 anos) |
Enquanto os moinhos de martelos oferecem versatilidade e menor custo inicial — como o Moinho Martelo de Larga Escala da Linha Chromium Idugel, projetado para altas e médias capacidades com rotor balanceado dinamicamente e martelos reutilizáveis (2 lados de utilização) — os moinhos de rolos entregam eficiência energética superior, granulometria extremamente uniforme e preservam melhor o amido gelatinizável.
O Moinho Martelo MMTI (Linha Titanium) é a opção intermediária da Idugel: construído em aço carbono com eixo e rotor montados sobre rolamentos autocompensadores de esferas de primeira linha, capacidade de 400 kg/h e acionamento indireto por motor elétrico.
O Diferencial Idugel: Moinhos de Rolos com Modulação de Velocidade (VFD)
Para elevar o desempenho dos moinhos de rolos (Bancos de Cilindros MMR – Linha Titanium) ao estado da arte, a Idugel implementa o acionamento com Inversores de Frequência (VFD – Variable Frequency Drive). Esta tecnologia permite a modulação independente da velocidade de cada rolo, trazendo vantagens operacionais imensuráveis:
1. Controle Granulométrico em Tempo Real
A variação do diferencial de velocidade entre o rolo rápido e o rolo lento altera a força de cisalhamento aplicada ao grão . O operador pode ajustar a curva granulométrica diretamente do supervisório (CLP), sem necessidade de parar a máquina para trocar polias ou correias. O Banco de Cilindros MMR Idugel já conta com sistema automático de alimentação e moagem controlado por CLP, com ajuste de aproximação dos rolos por manípulos frontais e relógio comparador.
2. Compensação de Desgaste
Com o tempo, as estrias dos rolos sofrem desgaste natural, alterando seu diâmetro efetivo. O VFD permite aumentar sutilmente a velocidade para manter a mesma eficiência de moagem (velocidade tangencial constante) ao longo de toda a vida útil do rolo, sem necessidade de intervenção mecânica .
3. Eficiência Energética Extrema
A modulação de velocidade garante que o motor opere sempre no ponto de máxima eficiência para a carga exigida, resultando em uma economia de energia adicional de 10% a 30% em comparação com sistemas de velocidade fixa . Em uma usina processando 1.000 ton/dia, isso pode representar uma economia de até 4.000 kWh diários apenas na etapa de moagem.
4. Adaptação a Diferentes Matérias-Primas
O milho brasileiro varia significativamente em dureza conforme a safra, a região e a variedade. Com o VFD, a mesma máquina pode processar milho flint duro (safrinha) e milho dent mais macio (safra verão) simplesmente ajustando os parâmetros de velocidade no supervisório — sem troca de componentes físicos.
5. Sistema EasyTake® Idugel
Aliado ao controle eletrônico, o design mecânico exclusivo Idugel permite a remoção prática e rápida dos rolos, reduzindo drasticamente o tempo de máquina parada durante as manutenções programadas. O equipamento é revestido internamente em aço inoxidável e possui sistema de lubrificação central único.
Segurança Industrial: Prevenção de Explosões de Pó
A moagem de grãos gera poeira combustível, criando atmosferas potencialmente explosivas. Estatísticas indicam que mais de 50% de todas as explosões de pó combustível ocorrem em instalações de processamento de grãos .
O projeto de uma torre de moagem deve atender rigorosamente às normas de segurança:
•Normas Internacionais: NFPA 61 (Prevenção de Incêndios e Explosões em Instalações Agrícolas) e NFPA 652 (Fundamentos de Poeira Combustível), que exigem a realização de uma Análise de Perigo de Poeira (DHA) .
•Diretivas ATEX: Classificação rigorosa de zonas (Zonas 20, 21 e 22) para atmosferas com poeira combustível, exigindo equipamentos certificados e blindados.
•Normas Brasileiras: NR-12 (Segurança em Máquinas e Equipamentos) e NR-33 (Espaços Confinados).
A mitigação de riscos envolve sistemas de exaustão eficientes, sensores de temperatura em mancais, painéis de alívio de explosão e aterramento rigoroso para evitar eletricidade estática. O uso de transportadores herméticos autolimpantes (como os da Idugel) é uma das medidas mais eficazes para conter a poeira na origem, eliminando a suspensão de partículas nos pontos de transferência.
Impacto Econômico no Resultado da Usina
Para uma usina processando 1.000 toneladas/dia de milho, a eficiência da moagem dita a rentabilidade:
| Indicador | Valor de Referência | Impacto da Moagem Otimizada |
| Rendimento de etanol | 399 a 420 L/ton | +2% de conversão = +8.000 L/dia |
| Consumo energético (moagem) | 10-16 kWh/ton (martelos) | Rolos com VFD: 6-10 kWh/ton |
| Economia energética diária | — | Até 4.000 kWh/dia |
| Disponibilidade da planta | 350 dias/ano (full) | Menos paradas = mais produção |
| Coprodutos (DDG/DDGS) | ~218 kg/ton | Granulometria uniforme = maior valor |
A pergunta não é se a sua usina precisa de uma torre de moagem industrial. A pergunta é se a torre que você tem — ou está planejando — está extraindo o máximo de rendimento de cada grão de milho processado.
A Engenharia Idugel Aplicada à Moagem
Dimensionamento sob medida — Projetos que consideram a capacidade da usina (modelos full, flex ou flex-full), a dureza do milho flint e a integração térmica e mecânica com a planta.
Com 30 anos de experiência e o compromisso de “Transformar Grãos em Grandes Negócios”, o Grupo Idugel oferece torres de moagem projetadas especificamente para as severas condições da indústria brasileira:
Três linhas de equipamentos — A Linha Chromium (custo-benefício para quem está iniciando), a robusta Linha Titanium (a mais consolidada do mercado, com projetos maduros e confiáveis) e a avançada Linha Platinum (preparada para a Indústria 4.0, com automação total, modulação VFD e eficiência energética máxima).
Materiais de Alta Resistência — Componentes de desgaste fabricados com ligas especiais e polímeros de ultra performance (UHMW) para suportar a abrasividade do milho brasileiro, estendendo a vida útil e reduzindo o OPEX.
Segurança Integrada — Equipamentos projetados em conformidade com as normas NR-12 e diretrizes de prevenção de atmosferas explosivas (ATEX/NFPA).
Fale com a engenharia Idugel e otimize o rendimento da sua planta:
📞 (49) 3551-9400 | 📱 (49) 99100-8918
Grupo Idugel — 30 anos de excelência em engenharia de processamento de grãos.
Referências
[1] UNICA. “Safra 2024/25: Produção de etanol de milho no Centro-Sul”. 2025.
[2] Williams Brasil. “Corn ethanol now represents 25% of Brazil’s total ethanol output”. 2026.
[3] CZ App. “Corn Ethanol to Reach 30% of Brazil’s Ethanol Mix by 2026/27”. 2025.
[4] Zanini Renk. “Entenda a produção de etanol de milho no Brasil”.
[7] UNEM. “Relatório Mensal de Mercado do Etanol”. 2025.
[8] Embrapa. “Aspectos Físicos, Químicos e Tecnológicos do Grão de Milho”.
[10] Rosal Feed Mills. “Hammer Mill vs Roller Mill | In-depth Technical Comparison”. 2025.
[12] Jones, B. “VFD Control Methodologies in High Pressure Grinding Drive Systems”. IEEE, 2012.
[14] ICW Group. “Managing Grain Dust Stats and Facts”.
[15] NFPA. “NFPA 652: Standard on the Fundamentals of Combustible Dust”.
Estratégia de Coprodutos: Agregando Valor ao DDG/DDGS com o Sistema HIO
Para uma usina processando 1.000 toneladas/dia de milho, a eficiência da moagem dita a rentabilidade não apenas do etanol, mas também dos coprodutos. Cada tonelada de milho processada gera cerca de 218 kg de DDG/DDGS (Distillers Dried Grains with Solubles) [7].
O Cross-Sell Estratégico para Confinamentos
Muitas usinas de etanol comercializam seu DDG/DDGS diretamente para confinamentos de gado de corte. No entanto, esses mesmos confinamentos necessitam de milho processado de alta digestibilidade para compor a dieta. É aqui que a usina pode agregar um valor imenso ao seu portfólio oferecendo não apenas o DDG, mas também o Milho Floculado a Vapor.
O Sistema HIO de Floculação a Vapor do Grupo Idugel (saiba mais em nutripura.idugel.net) é uma revolução tecnológica que permite à usina diversificar sua receita:
•Alta Digestibilidade: Aumenta a digestibilidade total do amido de ~65% para 93-98%, garantindo máximo aproveitamento nutricional para ruminantes.
•Design Compacto e Integrado: Diferente dos sistemas tradicionais que exigem galpões de 9 metros de altura, a solução HIO ocupa apenas 25 m² com altura total de 6,5 metros.
•Instalação Recorde: Sistema Plug & Play com estrutura autoportante que entra em operação em apenas 5 dias (contra 30-60 dias dos sistemas convencionais).
•Sinergia Energética: A usina de etanol já possui a infraestrutura de geração de vapor (caldeiras), tornando a integração do Sistema HIO extremamente viável e econômica.
Ao integrar a floculação a vapor, a usina de etanol deixa de ser apenas uma fornecedora de DDG e passa a ser uma provedora completa de soluções nutricionais de alto desempenho para a pecuária.